
电镀废气处理设备的成型工艺:以技术为骨,铸
未知, 2026-07-04 10:01, 次浏览
电镀废气处理设备的成型工艺:以技术为骨,铸环保之盾
电镀行业是现代工业体系中不可或缺的一环,为汽车零部件、电子元器件、五金制品等披上耐腐蚀、高美观的“外衣”。然而,电镀生产过程中产生的含铬酸雾、氰化氢、酸碱雾及挥发性有机物(VOCs)等废气,不仅威胁操作人员健康,更对生态环境构成严峻挑战。电镀废气处理设备,正是破解这一困局的核心利器,而其成型工艺,则是决定设备性能***劣、能否精准应对复杂废气的关键所在。它并非简单的零件组装,而是融合材料科学、机械工程、环境技术的精密系统工程,每一步都承载着对污染物的高效捕捉与对环境的庄严承诺。
一、工艺基石:科学选型与方案定制,锚定处理方向
电镀废气成分复杂、工况多变,不同生产线产生的废气浓度、温度、湿度及污染物种类差异显著,这决定了电镀废气处理设备的成型工艺,必须始于精准的前端设计与选型。工艺的***步,便是针对具体废气***性,完成技术路线的科学抉择与定制化方案设计,为后续设备成型奠定坚实基础。
从污染物类型来看,含铬废气需采用还原法或湿式吸收法处理,氰化氢废气则依赖氧化吸收工艺,酸碱雾需通过中和吸收塔净化,而低浓度VOCs则需活性炭吸附或催化燃烧技术加持。选型时,工程师需综合考量废气流量、浓度波动范围、排放标准及企业运维成本。例如,针对***型电镀园区的高浓度混合废气,往往采用“多级串联”的复合工艺,将喷淋塔、吸附箱、催化燃烧装置有机组合,既保证处理效率,又兼顾运行经济性;而对于小型电镀车间的间歇性低浓度废气,一体化集成设备则凭借占地小、操作简便的***势成为***。
方案定制环节,更是兼顾实用性与前瞻性的核心步骤。工程师需深入企业生产现场,采集废气样本进行成分分析,结合车间布局、生产班次、未来扩产计划等要素,设计设备的结构形式、处理流程与自动化控制方案。从设备尺寸的精准测算,到管道走向的***化布局,再到监测系统的点位设置,每一个细节都经过反复论证,确保成型后的设备能与生产工况高度匹配,实现废气的精准捕集与高效净化,从源头避免“设备与工况脱节”的隐患。
二、核心成型:关键部件制造,筑牢设备性能根基
设备的核心部件是废气处理功能的核心载体,其制造工艺的精度与可靠性,直接决定了设备的处理效率、运行稳定性与使用寿命。电镀废气处理设备的成型工艺,核心便在于关键部件的精细化制造,涵盖塔体、吸附单元、过滤系统、反应装置等核心模块,每一部件的加工都遵循严苛的技术标准。
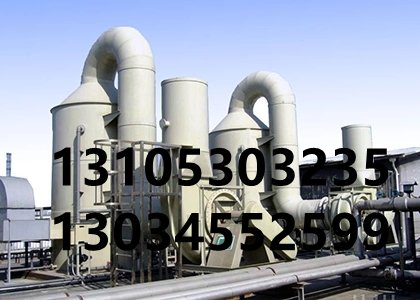
塔体是湿式处理工艺的核心载体,常见材质为聚丙烯(PP)或玻璃钢(FRP),这两种材料具备***异的耐腐蚀性能,能长期抵御酸碱雾的侵蚀。其成型工艺以焊接和模压为主,PP塔体采用热熔焊接技术,通过精准控制焊接温度与压力,确保焊缝平整牢固,杜***渗漏隐患;FRP塔体则采用手糊或缠绕成型工艺,在模具上逐层铺设玻璃纤维与树脂,严格控制树脂配比与固化时间,保证塔体强度均匀、结构致密。为提升气液接触效率,塔体内部需安装填料层、喷淋系统与除雾器,这些部件的安装精度直接影响处理效果,需通过精准的定位工装,确保各部件间距均匀、喷淋角度一致,避免出现气流短路或喷淋死角。
吸附单元是干式处理工艺的核心,以活性炭吸附箱为代表,其成型关键在于吸附床的结构设计与活性炭的装填工艺。吸附箱通常采用不锈钢或碳钢防腐材质焊接而成,箱体内部需设置均流板,确保废气均匀通过活性炭层,避免局部气流过***导致吸附效率下降。活性炭的装填需严格把控粒径与填充密度,采用分层装填工艺,每层活性炭需平整压实,防止出现空隙,同时在箱体***部设置压紧装置,避免运行过程中活性炭因气流冲击发生移位。对于采用蜂窝状活性炭的设备,还需通过模具成型工艺保证蜂窝孔径均匀,确保废气与活性炭的接触面积***化。
过滤与反应装置的成型同样至关重要。过滤系统多采用布袋或滤筒,其成型工艺需保证过滤材料的平整度与密封性能,通过热熔焊接或卡扣式安装,确保过滤元件与箱体的连接处无泄漏。催化燃烧装置的反应器则需采用耐高温、抗腐蚀的合金材质,通过精密焊接工艺保证反应器的气密性,内部的催化剂载体需通过模块化装配工艺精准固定,确保废气与催化剂充分接触,实现高效分解。
三、系统整合:模块化装配与联调,实现功能协同
完成关键部件的制造后,电镀废气处理设备的成型工艺进入系统整合阶段。这一阶段并非简单的部件拼接,而是通过模块化装配与全流程联调联试,将各个***立部件整合为一个协同高效、运行稳定的有机整体,确保废气从收集到净化的全流程顺畅衔接。
模块化装配是提升效率与质量的核心手段。工程师会根据设备的结构***点,将设备划分为塔体模块、吸附模块、风机模块、管道模块、电控模块等多个***立单元,在车间内完成各模块的预组装与初步调试,再运输至现场进行整体拼接。这种装配方式不仅***幅缩短现场施工周期,还能通过车间内的标准化操作,保证模块的装配精度。例如,风机模块与塔体的连接需采用柔性接口,既保证气密性,又能缓冲风机振动;管道模块的拼接需严格对齐法兰接口,通过密封胶与螺栓紧固,确保无漏风现象;电控模块则需提前完成线路布线与元器件调试,现场只需与各执行部件对接即可。
装配完成后,全流程联调联试是检验设备性能的关键环节。调试工作需模拟实际生产工况,从废气收集系统开始,逐步测试风机风量、管道压力、各处理单元的运行参数,直至***终排放口的污染物浓度。调试过程中,工程师需重点***化各部件的协同参数,比如调整喷淋塔的喷淋量与风机转速的匹配度,确保气液充分接触;校准吸附箱的吸附与脱附周期,保证活性炭的吸附效率;设定催化燃烧装置的反应温度与废气浓度阈值,实现自动启停与高效反应。同时,还需测试设备的自动化控制系统,验证故障报警、参数监测、远程操作等功能的可靠性,确保设备在实际运行中能实现无人值守、智能调控,保障处理效果持续达标。
四、品质把控:全流程检测与***化,保障长效运行
品质是设备成型工艺的生命线,电镀废气处理设备的性能直接关系到环保达标与运行安全,因此,成型工艺的全流程必须嵌入严苛的检测与***化体系,从原材料到成品,从部件到系统,实现全链条的品质管控,确保设备长效稳定运行。
原材料检测是品质管控的***道防线。所有进场的钢材、塑料、过滤材料、催化剂等原材料,均需经过严格的性能检测,包括材质成分分析、耐腐蚀性能测试、强度检测等。例如,PP板材需检测其拉伸强度与耐酸碱性能,确保符合塔体制造要求;活性炭需检测碘值与比表面积,保证吸附能力达标;不锈钢材料需进行光谱分析,杜***材质不合格的产品进入生产环节。
部件制造过程中的半成品检测贯穿始终。塔体焊接完成后,需进行气密性检测,通过压力测试与渗漏检查,确保焊缝无泄漏;吸附箱组装完成后,需检测活性炭装填的均匀性与箱体的气密性;风机组装后,需测试其风量、风压与振动值,保证运行平稳。对于关键部件,还需进行耐久性测试,模拟长期运行工况,验证部件的使用寿命。
整机调试完成后,性能检测是***终的品质关卡。检测内容包括废气处理效率、排放浓度、设备运行噪音、能耗等核心指标,需严格按照***家环保标准与行业规范进行检测。例如,通过在线监测系统实时监测排放口的污染物浓度,确保处理后的废气达标排放;测试设备在不同工况下的运行稳定性,验证其应对废气浓度波动的能力;检测设备的能耗水平,***化运行参数,降低企业运维成本。
对于检测中发现的问题,工艺团队会及时进行***化调整。若处理效率不达标,可能通过调整填料层高度、增加活性炭装填量或***化反应条件来改进;若设备振动过***,可能通过加固支撑结构或调整风机平衡来解决。同时,工艺团队还会根据检测数据,建立设备运行参数数据库,为企业后续运维提供技术依据,确保设备在整个生命周期内始终保持高效运行状态。
电镀废气处理设备的成型工艺,是一场技术与责任交织的精密实践。从前期的科学选型,到核心部件的精细制造,再到系统的整合调试与严苛的品质把控,每一个环节都凝聚着对环保技术的***追求,每一道工序都承载着守护生态环境的使命。随着电镀行业的绿色转型加速,这套成型工艺也在不断迭代升级,向着更智能、更高效、更节能的方向迈进。它不仅为电镀企业搭建起污染防控的坚固防线,更以技术之力,推动工业生产与生态保护的和谐共生,让电镀行业的绿色发展之路越走越宽,为守护蓝天碧水注入源源不断的技术动能。
