
电镀废气处理设备热熔焊接:以精密工艺筑牢环
未知, 2026-06-03 10:48, 次浏览
电镀废气处理设备热熔焊接:以精密工艺筑牢环保防线
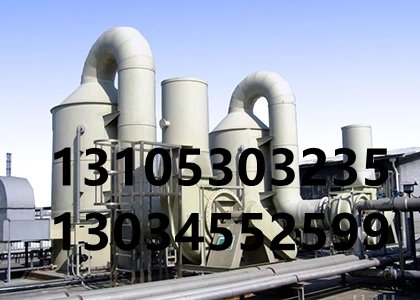
电镀行业作为制造业的关键配套环节,在为金属制品赋予防腐蚀、耐磨、装饰性等卓越性能的同时,也不可避免地产生含铬酸雾、氰化氢、酸碱雾及挥发性有机物的复杂废气。这些废气若未经有效处理直接排放,不仅会侵蚀周边土壤、污染水体,更会对***气环境和人体健康造成不可逆的伤害。而电镀废气处理设备,正是拦截这些“隐形污染”的核心屏障。作为设备制造的关键环节,热熔焊接流程以其高效、可靠的连接***性,为设备的气密性、耐腐蚀性和结构稳定性奠定了坚实基础,成为守护环保防线的“工艺基石”。
一、热熔焊接:适配废气处理设备的工艺必然
电镀废气处理设备长期运行在强腐蚀、高湿度的恶劣环境中,酸碱雾会持续侵蚀设备壳体,高温废气则考验着结构的耐受性。传统机械连接方式,如螺栓紧固、法兰密封,不仅存在连接缝隙易泄漏的风险,还可能因金属部件的电化学腐蚀加速设备老化,难以满足长期稳定运行的需求。而热熔焊接通过加热使塑料或复合材料的接触面熔融,冷却后实现分子层面的融合,形成的一体化焊缝不仅气密性极佳,还能凭借材料本身的耐腐蚀***性,抵御废气的持续侵蚀,从根本上解决了设备泄漏和腐蚀的核心痛点。
从设备应用场景来看,无论是喷淋塔的循环液管路、活性炭吸附箱的密封壳体,还是催化燃烧装置的保温管道,热熔焊接都能凭借对不同材质的适配性,实现精准连接。相较于金属焊接的高温变形、易腐蚀等缺陷,热熔焊接无需添加焊剂,避免了二次污染,且操作过程能耗更低、效率更高,既契合环保设备的绿色制造理念,又能***幅降低设备的维护成本,成为电镀废气处理设备制造的不二之选。
二、热熔焊接全流程:环环相扣的精密工序
电镀废气处理设备的热熔焊接,并非简单的加热拼接,而是一套涵盖前期准备、参数校准、精准施焊、质量检验的标准化流程,每一个环节都直接影响着设备的使用寿命和处理效果。
(一)前期筹备:筑牢焊接质量根基
前期准备是热熔焊接的基础,任何细微的疏漏都可能导致后续焊接失败。***先是材料预处理,设备制造所用的板材、管材需经过严格的清洁处理,去除表面的油污、灰尘、氧化层及加工碎屑。针对塑料材质,需用专用清洗剂擦拭表面,确保无残留杂质影响熔融融合;对于复合材料,则需打磨边缘毛刺,保证接触面平整光滑。若处理的是废旧材料或回收部件,还需进行探伤检测,剔除存在裂纹、变形的不合格品,从源头杜***质量隐患。
其次是设备与工装的校准,根据待焊接部件的材质、厚度及形状,选择匹配的热熔焊接设备,如热板焊接机、超声波焊接机或热风焊接枪,并提前调试设备参数。同时,配备专用的夹具和定位工装,确保待焊接部件在焊接过程中保持精准的相对位置,避免因位移导致焊缝错位。此外,还需准备温度计、卡尺、压力计等检测工具,为后续的参数监控和质量检验提供数据支撑。
(二)参数校准:精准把控焊接核心变量
热熔焊接的核心在于温度、压力和时间的精准匹配,这三个参数的协同控制,直接决定了焊缝的强度和密封性。不同材质的熔点差异显著,这是参数设定的***要依据。例如,聚丙烯(PP)的焊接温度通常控制在200-220℃,而聚氯乙烯(PVC)则需设定在180-200℃,若温度过低,材料无法充分熔融,焊缝易出现虚焊、开裂;温度过高,则会导致材料分解,产生有害气体,同时造成焊缝脆化,降低结构强度。
压力的设定需结合材料的流动性和部件厚度,既要保证熔融材料充分融合,又不能因压力过***导致材料溢出,形成多余的焊瘤。一般来说,薄板焊接的压力控制在0.2-0.4MPa,厚板则可适当提高至0.5-0.8MPa。焊接时间则根据部件的尺寸和焊缝长度确定,既要保证材料充分熔融,又要避免过度加热导致材料老化。在正式施焊前,操作人员需选取边角料进行试焊,通过检测试焊样品的焊缝强度、气密性,微调温度、压力和时间参数,直至达到***焊接效果,方可进行正式焊接。
(三)精准施焊:规范操作保障焊接品质
施焊环节是热熔焊接的核心,每一步操作都需严格遵循标准规程。***先是部件定位,将预处理后的待焊接部件放入专用夹具,通过定位销、限位块等装置,确保焊缝间隙均匀一致,一般间隙控制在0.1-0.3mm,避免因间隙过***导致熔融材料填充不足,或间隙过小造成材料挤压溢出。定位完成后,启动热熔焊接设备,将加热元件预热至设定温度,待温度稳定后,将加热元件贴合待焊接的接触面,保持一定时间,使材料表面充分熔融,形成均匀的熔融层。
随后进入压合与保压阶段,迅速移开加热元件,将两个待焊接部件的熔融面精准对接,施加预设的压力,使熔融材料充分融合、相互渗透。保压时间需根据材料***性和部件厚度确定,一般为30-120秒,期间保持压力稳定,避免因压力波动导致焊缝出现气泡、缩孔。保压结束后,保持压力直至焊缝完全冷却固化,冷却过程中需避免外力干扰,防止焊缝变形。对于复杂形状的部件,如弯头、三通等,需采用分段焊接的方式,先焊接关键部位,再逐步延伸,确保焊缝衔接平整,无应力集中。
(四)质量检验:多维度把控焊接质量
质量检验是热熔焊接流程的***后一道防线,也是保障设备长期稳定运行的关键。检验分为外观检验和性能检验两个维度。外观检验主要检查焊缝的平整度、饱满度,是否存在裂纹、气孔、焊瘤、烧焦等缺陷,焊缝宽度需均匀一致,偏差不得超过设计标准的5%。对于外观不合格的焊缝,需及时进行返修,返修前需将原焊缝材料彻底清除,重新进行焊接。
性能检验则更为严格,涵盖气密性检测、强度检测和耐腐蚀检测。气密性检测通常采用气压检测法,向封闭的设备腔体或管路中充入一定压力的气体,通过压力传感器监测压力变化,若压力在规定时间内无明显下降,则判定气密性合格;对于关键部位,还需进行水压检测,确保无泄漏。强度检测则通过拉伸试验、剪切试验,检测焊缝的抗拉强度和抗剪强度,需达到母材强度的80%以上。耐腐蚀检测则模拟设备的运行环境,将焊接试样浸泡在酸碱溶液中,经过一定时间后,观察焊缝是否出现腐蚀、开裂,确保焊缝能够长期抵御废气的腐蚀。
三、热熔焊接的工艺***势与环保价值
热熔焊接流程的标准化实施,为电镀废气处理设备带来了显著的工艺***势和环保价值。从工艺层面来看,热熔焊接形成的一体化焊缝,彻底消除了传统连接方式的缝隙隐患,***幅提升了设备的气密性,有效防止废气泄漏,保障废气处理效率达到设计标准。同时,焊缝与母材的分子融合***性,使焊缝具备与母材同等的耐腐蚀性能,设备的使用寿命可延长30%以上,***幅降低了设备的维护频率和成本。
从环保价值来看,热熔焊接过程无需使用化学焊剂,避免了焊接过程中产生二次污染物,符合绿色制造的理念。此外,通过精准的焊接工艺,减少了材料的浪费,降低了生产过程中的能耗,助力电镀废气处理设备的低碳化生产。而高质量的焊接工艺,保障了废气处理设备的稳定运行,使设备能够持续高效地净化废气,减少污染物排放,为改善***气环境、守护生态安全提供了坚实保障。
四、结语
电镀废气处理设备的热熔焊接流程,是工艺精度与环保责任的深度融合。从前期的精细筹备,到参数的精准把控,再到施焊的规范操作和质量的严格检验,每一个环节都凝聚着对工艺的敬畏和对环保的担当。正是这套严谨、科学的热熔焊接流程,为电镀废气处理设备筑牢了质量防线,使其能够高效拦截工业废气,守护蓝天白云。
在环保要求日益严格的当下,持续***化热熔焊接工艺,提升焊接质量和效率,不仅是电镀废气处理设备制造企业的核心竞争力,更是推动电镀行业绿色转型、践行可持续发展理念的必然要求。未来,随着焊接技术的不断创新,热熔焊接将在电镀废气处理***域发挥更***的价值,为建设美丽中***贡献更多工艺力量。
