
电镀车间废气处理后期异常现象的精准应对之策
未知, 2026-04-03 14:29, 次浏览
电镀车间废气处理后期异常现象的精准应对之策
在电镀产业的生产版图中,车间废气处理不仅是环保底线的坚实守护,更是企业可持续发展的核心命脉。电镀过程中,酸雾、铬酸雾、氰化物废气及各类有机废气持续产生,经过前期处理系统后,本应实现达标排放。然而,进入处理后期,设备老化、工况波动、工艺适配失衡等问题,常常引发一系列异常现象,既威胁环保合规,又潜藏安全风险。唯有精准识别异常根源,构建科学高效的处置体系,才能为电镀车间筑牢绿色屏障,护航产业稳健前行。
一、废气处理后期常见异常现象及成因剖析
电镀车间废气处理后期的异常,往往呈现多元***征,且不同异常背后对应着复杂的成因逻辑,精准溯源是解决问题的***要前提。
净化效率骤降,排放浓度超标是***为突出的异常之一。部分企业废气处理设备运行一段时间后,排放口的酸雾、铬雾浓度突然反弹,远超排放标准。从核心成因来看,吸附材料失效是关键诱因,活性炭吸附装置长期运行后,吸附容量达到饱和,若未及时更换,原本被截留的有机废气、重金属雾滴便会穿透吸附层,直接排放。喷淋塔填料堵塞同样不容忽视,碱液喷淋过程中,废气中的粉尘、颗粒物与碱液反应生成结晶,逐渐堵塞填料层,导致气液接触面积锐减,酸雾中和效率***幅下降。此外,风机性能衰减也会造成处理效率下滑,长期运转的风机叶片磨损、电机功率下降,无法为废气提供足够的输送动力,导致废气在处理设备内停留时间不足,无法充分反应便被排出。
设备部件腐蚀加剧,使用寿命缩短也是后期常见的棘手问题。电镀废气具有强腐蚀性,处理设备长期处于这种恶劣工况下,极易出现腐蚀破损。喷淋塔的塔壁、循环管道、喷嘴等部位,长期接触高浓度酸碱废气和喷淋液,若防腐涂层脱落或材质选型不当,会出现点蚀、穿孔现象,导致碱液泄漏,不仅影响处理效果,还可能引发设备故障。管道系统的腐蚀同样突出,废气输送管道长期输送含湿、含酸的废气,内壁极易形成腐蚀层,随着腐蚀程度加深,管道壁厚变薄,出现裂缝、漏风等问题,导致废气泄漏,既降低处理效率,又污染车间环境。风机叶轮的腐蚀也较为普遍,废气中的腐蚀性介质附着在叶轮表面,不断侵蚀金属材质,造成叶轮变形、失衡,引发风机振动、噪音增***,严重时甚至导致风机报废。
系统运行稳定性下降,故障频发同样困扰着企业生产。进入处理后期,废气处理系统频繁出现停机、报警等故障,严重影响生产连续性。控制系统失灵是常见诱因,长期运行的传感器、仪表容易出现精度下降、信号失真问题,无法准确监测废气浓度、设备温度、压力等关键参数,导致控制系统误判,触发错误的停机指令。管道堵塞也会导致系统稳定性下降,废气中的粉尘、漆雾等杂质在管道弯头、变径处堆积,形成堵塞,导致系统阻力增***,风机负荷飙升,当阻力超过风机承载极限时,便会触发过载保护,造成系统停机。此外,电气元件老化也是故障频发的重要原因,接触器、继电器等电气部件长期频繁动作,触点磨损、线圈老化,容易出现接触不***、短路等问题,导致设备无法正常启停,影响系统稳定运行。
二次污染隐患凸显,治理压力升级是后期容易被忽视却危害深远的异常。部分废气处理工艺在后期运行中,会产生新的污染物,形成二次污染。喷淋塔产生的废水若未妥善处理,其中含有的重金属离子、酸碱残留物,若直接排放或处理不达标,会污染土壤和水体,违背环保初衷。吸附装置产生的废活性炭属于危险废物,若未按照规范要求收集、暂存和处置,不仅会造成环境污染,还可能违反危废管理法规,面临环保处罚。此外,部分处理工艺产生的异味也会造成二次污染,比如生物滤池处理有机废气时,若菌群失衡,会导致异味物质分解不彻底,产生刺激性气味,影响周边环境质量。
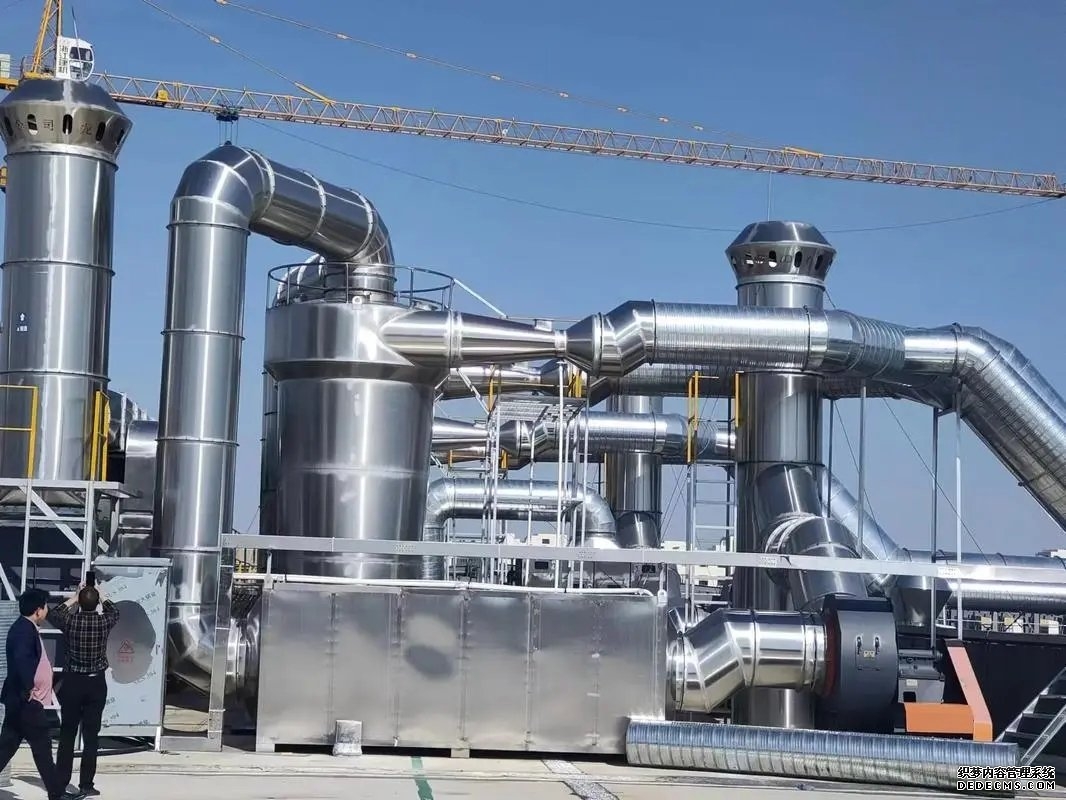
二、电镀车间废气处理后期异常的系统化处置方案
针对废气处理后期的各类异常,需从设备维护、工艺***化、监测预警、管理机制等多维度发力,构建全链条、闭环式的处置体系,实现精准施策、高效破局。
强化设备全生命周期维护,筑牢硬件保障根基。设备是废气处理的核心载体,精准的维护是应对异常的基础。针对吸附材料失效问题,建立科学的更换周期,根据废气浓度、处理量等参数,精准测算活性炭等吸附材料的饱和周期,定期检测吸附效率,一旦发现吸附效率低于设定阈值,立即更换吸附材料,同时做***废吸附材料的合规处置。对于喷淋塔填料堵塞,制定定期清洗计划,采用高压水枪或专用清洗剂,对填料层进行彻底清洗,去除结晶物和杂质,同时在喷淋液中添加阻垢剂,减少结晶生成,保障气液充分接触。针对风机性能衰减,建立风机运行监测台账,定期检测风机风量、风压、振动值等参数,及时更换磨损的叶片、轴承等部件,对老化的电机进行检修或更换,确保风机稳定运行。对于设备腐蚀问题,***化设备材质选型,对喷淋塔、管道等关键部位,采用玻璃钢、PP等耐腐蚀材质,定期检查防腐涂层的完整性,一旦发现涂层脱落,及时进行修复,从源头减少腐蚀风险。
***化工艺参数与流程,提升系统适配能力。工艺的精准适配是保障处理效果的核心,需根据后期工况变化,动态调整工艺参数。针对净化效率下降,实时监测废气浓度、流量、温度等参数,根据监测数据动态调整喷淋塔的碱液浓度、喷淋量,确保废气与喷淋液充分中和反应;对于吸附装置,根据废气浓度调整吸附床的运行周期,采用多床轮换吸附的方式,保障吸附效率稳定。针对管道堵塞问题,***化管道布局,减少弯头、变径等易堵塞部位,在管道关键节点设置清灰口,定期清理堆积的杂质,同时在废气进入处理系统前,增加预处理装置,去除废气中的粉尘、漆雾等***颗粒杂质,减轻后续处理设备的负担。针对二次污染问题,完善废水处理工艺,对喷淋塔产生的废水进行混凝沉淀、过滤、中和等处理,确保废水达标排放或循环利用;对废活性炭等危废,建立规范的收集、暂存、转运体系,委托有资质的危废处置单位进行合规处置,杜***危废污染。
构建智能监测预警体系,实现异常早发现早处置。智能化监测是提升异常处置效率的关键,通过搭建实时监测平台,实现对废气处理系统的全流程监控。在废气排放口、处理设备关键节点安装在线监测设备,实时监测废气浓度、温度、压力、流量等参数,将监测数据接入中控系统,一旦数据超出设定阈值,立即触发声光报警,同时将异常信息推送至管理人员手机终端,确保***时间掌握异常情况。针对设备运行状态,安装振动传感器、温度传感器、电流传感器等,实时监测风机、电机等关键设备的运行状态,通过数据分析预判设备故障风险,提前进行维护保养,避免故障扩***化。此外,建立异常处置数据库,将以往出现的异常现象、处置方法、处置结果进行整理归档,形成知识库,为后续异常处置提供参考,提升处置的精准度和效率。
完善管理体系与应急机制,强化制度保障支撑。科学的管理体系是保障废气处理系统稳定运行的制度保障,需建立覆盖设备管理、人员操作、应急处置的全流程制度体系。制定详细的设备维护保养规程,明确设备巡检、维护、检修的频次、内容和责任人,建立设备档案,记录设备运行、维护、故障等信息,实现设备全生命周期管理。加强人员培训,定期组织操作人员开展废气处理设备操作、维护保养、异常处置等技能培训,提升人员专业素养和应急处置能力,确保操作规范、处置得当。建立异常应急处置预案,针对净化效率超标、设备泄漏、系统停机等不同异常情况,明确应急处置流程、责任分工、处置措施和物资保障,定期组织应急演练,提升应急处置的实战能力。同时,建立环保合规自查机制,定期对废气处理系统的运行情况、排放达标情况、危废处置情况等进行自查,及时发现潜在问题,提前整改,确保始终符合环保要求。
三、长效防控:从被动处置到主动预防的进阶之路
应对电镀车间废气处理后期异常,不能仅停留在被动处置层面,更要转变思路,构建主动预防的长效机制,从源头降低异常发生概率,实现废气处理系统的长期稳定、高效运行。
在源头管控上,***化电镀生产工艺,从源头减少废气产生量和污染物浓度,比如采用无氰电镀、低铬电镀等清洁生产工艺,替代传统高污染工艺,从源头削减废气中的氰化物、铬酸雾等污染物,减轻后续处理设备的负荷,降低后期异常发生风险。同时,加强车间生产管理,规范操作流程,减少跑冒滴漏现象,避免废气浓度波动过***,为废气处理系统创造稳定的运行工况。
在技术升级上,持续推动废气处理技术的迭代创新,引入高效、稳定的处理技术,比如采用低温等离子体、光催化氧化等先进技术,与现有处理工艺相结合,提升废气处理效率和稳定性,增强系统应对工况波动的能力。同时,加***对智能化、自动化技术的投入,实现废气处理系统的自动监测、自动调节、自动维护,减少人为操作失误,提升系统运行的精准度和可靠性。
在协同治理上,建立企业内部多部门协同机制,生产部门、环保部门、设备部门密切配合,生产部门及时反馈生产工况变化,环保部门负责监测废气处理效果,设备部门负责设备维护保养,形成信息共享、协同联动的工作格局,确保废气处理系统与生产环节无缝衔接。同时,加强与外部专业机构的合作,定期邀请环保专家、设备厂家对废气处理系统进行评估诊断,及时发现潜在问题,提供专业的***化建议,为系统稳定运行提供技术支撑。
车间废气处理后期的异常处置,是一场考验企业技术实力、管理水平和责任担当的硬仗。面对复杂多变的异常挑战,唯有以精准溯源为前提,以系统处置为核心,以长效预防为根本,不断强化设备保障、***化工艺技术、完善管理体系,才能彻底破解废气处理后期的异常困局,实现废气稳定达标排放,为企业筑牢环保防线,为电镀产业绿色转型注入强劲动力,在守护生态环境的同时,推动企业迈向高质量发展的新征程。
