
电镀车间废气处理机械加工和冲压加工的要求
未知, 2026-01-17 15:42, 次浏览
电镀车间废气处理机械加工和冲压加工的要求
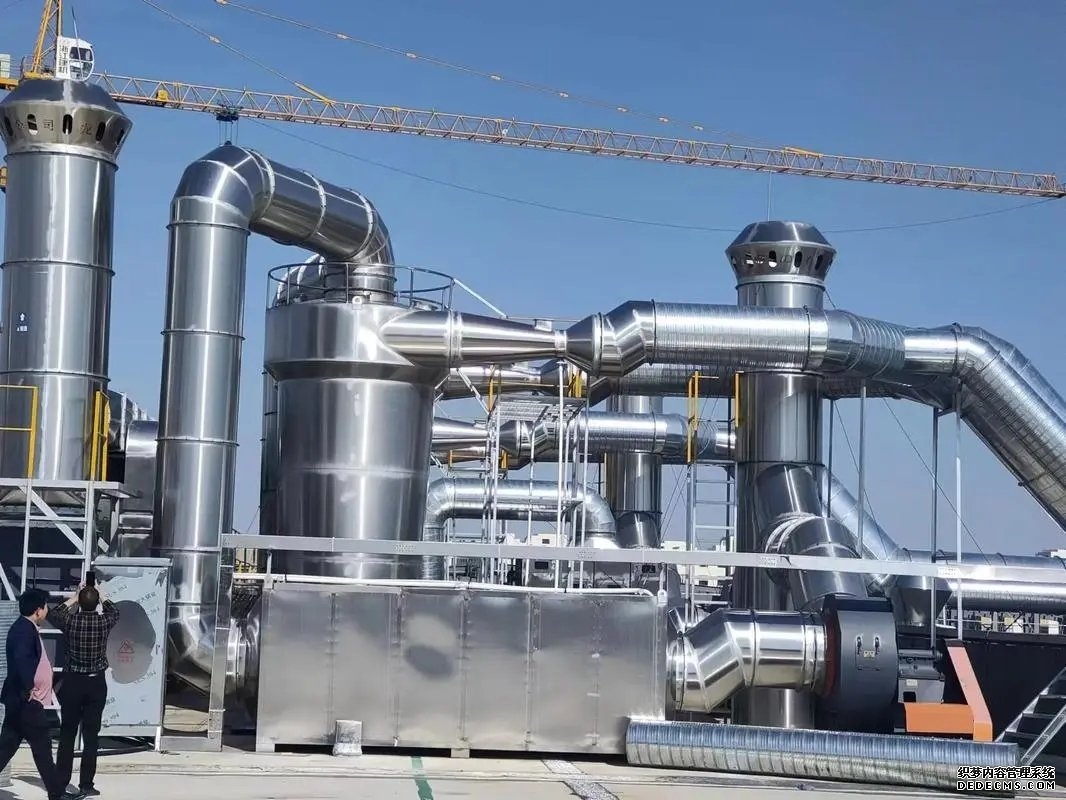
在工业生产中,电镀车间的废气处理至关重要,而与之相关的机械加工和冲压加工环节也有着严格的要求,这些要求对于保障环境质量、员工健康以及生产的顺利进行都有着深远的意义。
一、机械加工要求
1. 精度与公差控制
在废气处理设备的机械加工过程中,精度是关键因素。例如,对于通风管道的加工,其直径和长度的公差需要严格控制。因为如果通风管道的尺寸偏差过***,会导致废气在输送过程中出现泄漏或者阻力异常的情况。一般来说,通风管道直径的公差范围应控制在±0.5%以内,长度公差控制在±1%以内,以确保与其他设备部件能够精准连接,保证废气处理系统的气密性。
对于一些关键的零部件,如风机的叶轮,其加工精度直接影响到风机的性能。叶轮的叶片形状和角度误差应控制在极小范围内,通常叶片角度误差不超过±1°,这样才能保证风机能够在稳定的工况下运行,为废气处理提供足够的吸力或压力。
2. 材料选择与加工适应性
根据废气的成分和***性选择合适的材料进行机械加工。如果电镀废气中含有***量的酸性气体,如硫酸雾、盐酸雾等,那么通风管道和相关设备部件就需要选用耐腐蚀的材料,如玻璃钢(FRP)或者聚氯乙烯(PVC)。在加工这些材料时,要充分考虑它们的物理性能。例如,玻璃钢的加工需要注意避免分层,切割时要使用专门的工具,确保切口平整光滑,防止因切口质量问题导致腐蚀介质渗入。
对于金属材料,如不锈钢用于制作支架等结构件时,要考虑其焊接性能和机械强度。在加工过程中,要保证焊接质量,焊缝应均匀、无气孔和夹渣等缺陷。同时,根据不同的使用场景,对不锈钢进行适当的表面处理,如钝化处理,以增强其耐腐蚀性。
3. 表面质量要求
机械加工后的零件表面质量对于废气处理设备的性能和使用寿命有着重要影响。以吸附塔的内部构件为例,其表面粗糙度应达到一定的标准,一般Ra值不超过3.2μm。较低的表面粗糙度可以减少废气流动过程中的阻力,同时也有利于防止污垢积聚,方便设备的清洁和维护。
对于一些有防腐涂层要求的零件,表面的预处理非常重要。在涂覆防腐涂层之前,要对零件表面进行除锈、除油等处理,使表面清洁度达到Sa2.5级(非常彻底的喷射清理等级),确保涂层能够牢固地附着在零件表面,有效抵御废气的腐蚀。
二、冲压加工要求
1. 模具设计与精度
冲压加工在废气处理设备制造中常用于生产一些薄板类零件,如防护罩、滤网等。模具的设计精度直接决定了冲压零件的质量。模具的尺寸精度应比零件要求的精度高一个等级,例如,如果零件的尺寸公差要求为±0.1mm,那么模具的尺寸公差应控制在±0.05mm以内。这样可以有效减少冲压过程中的回弹现象,保证零件的形状和尺寸符合设计要求。
模具的结构设计要考虑到冲压工艺的***点和废气处理设备的使用要求。对于有复杂形状的滤网冲压,模具的冲头和凹模之间的间隙要合理设置,一般间隙为材料厚度的5% 10%。合适的间隙可以保证滤网的网孔均匀、边缘光滑,并且具有******的过滤性能。
2. 材料成型性能
在选择用于冲压加工的材料时,要充分考虑其成型性能。对于废气处理设备中的一些小型防护罩,常用的材料有冷轧钢板和铝板。冷轧钢板具有******的强度和可塑性,适合冲压各种形状简单的零件。在冲压过程中,要注意材料的屈服强度和延伸率,避免因材料过度变形而导致破裂。例如,当冲压深度较***的防护罩时,材料的延伸率应不低于20%,以保证材料能够在模具的作用下顺利成型。
铝板的冲压成型性能也很***,而且其质量较轻,在一些对重量有要求的场合应用广泛。但是,铝板在冲压过程中容易出现划伤,因此要在模具设计和冲压工艺上采取措施,如在模具表面镀硬铬,提高模具的表面硬度,减少对铝板表面的损伤。
3. 冲压工艺参数控制
冲压速度是一个关键的工艺参数。在保证零件质量和模具寿命的前提下,适当提高冲压速度可以提高生产效率。但是,过高的冲压速度可能会导致零件的尺寸精度下降和表面质量变差。一般来说,对于小型零件的冲压,速度控制在每分钟30 60次为宜。
冲压压力也需要***控制。压力过小,零件无法成型;压力过***,会导致模具损坏和零件报废。根据不同的材料厚度和零件形状,冲压压力一般在几吨到几十吨之间调整。例如,对于厚度为1mm的冷轧钢板冲压简单形状的防护罩,冲压压力可以设置为5 8吨。
总之,电镀车间废气处理的机械加工和冲压加工要求涉及多个方面,从精度控制、材料选择到加工工艺参数的设定,每一个环节都紧密相连,只有严格遵循这些要求,才能制造出高质量的废气处理设备,有效地处理电镀车间产生的废气,保护环境和人体健康。
